



By Mike ChenDirector de Producción | Más de 12 años de experiencia en la fabricación de caucho |LinkedIn
Conclusiones clave
- Un único tambor XCJ-G600 procesa un lote de 15 kg cada 20-40 segundos; ya se dispone de más de 1300 ciclos con gran cantidad de datos por turno de 8 horas para la captura mediante IoT.
- Las unidades de desbarbado criogénico funcionan a temperaturas de hasta -150 °C con velocidades de rodillos de 20 a 70 RPM, y el registro de ambas variables expone directamente el desperdicio de nitrógeno y la deriva del aislamiento.
- Dado que las máquinas conectadas detectan las desviaciones del proceso con antelación, el mantenimiento predictivo suele convertir las paradas no planificadas en intervenciones programadas de menos de 30 minutos (valores típicos de nuestros proyectos con clientes).
- La modernización es mejor que la sustitución: los equipos con inversor, como el XCJ-G600 de 7,5 kW, normalmente se pueden conectar con sensores y una puerta de enlace perimetral en lugar de tener que comprar uno nuevo.
La mayoría de los fabricantes con los que trabajamos ya poseen equipos de desbarbado inteligentes a nivel de máquina y completamente silenciosos en la fábrica. El controlador conoce la velocidad del rodillo; el operario conoce el peso del lote; el equipo de calidad conoce la tasa de rechazo, pero nadie conecta estos tres datos. Precisamente esa desconexión es lo que los proyectos de IA e IoT buscan solucionar.
Este artículo explica qué significa realmente la integración en un contexto de optimización de procesos, qué puntos de datos conviene conectar primero y una hoja de ruta por fases que funciona para plantas de caucho pequeñas y medianas, en lugar de para fábricas inteligentes a hiperescala.
¿Qué significan realmente la IA y el IoT en el contexto de la eliminación de artefactos flash?
El Internet de las Cosas (IoT) es la práctica de conectar equipos industriales a una red para que sus datos operativos puedan recopilarse, almacenarse y revisarse; la inteligencia artificial (IA) es la capa de software que encuentra patrones en esos datos y recomienda o ejecuta decisiones.En el proceso de eliminación de rebabas, ambos sistemas trabajan en conjunto: el IoT proporciona la señal en bruto y la IA convierte la señal en acción: ralentizar un rodillo, detectar una correa desgastada o poner en cuarentena un lote sospechoso antes de su envío.
Es útil considerar la máquina desbarbadora como una fuente de datos en primer lugar y como una herramienta de desbarbado en segundo lugar. Cada ciclo de desbarbado mecánico y cada ciclo criogénico por debajo de -120 °C genera una huella digital trazable de velocidad, tiempo, temperatura y carga. Una vez almacenadas estas huellas digitales, las preguntas que antes requerían que un ingeniero de procesos permaneciera junto al barril durante todo su turno —«¿cuándo empezaron a aumentar los tiempos de ciclo?»— se convierten en una consulta de diez segundos en el panel de control.
¿Qué puntos de datos de desparpadeo merece la pena conectar primero?
Comience con las cuatro variables que ya determinan la calidad del desbarbado: tiempo de ciclo, velocidad del rodillo, temperatura del proceso y carga del lote.Están presentes en todas las máquinas, cambian cuando algo falla y se corresponden directamente con los resultados del producto. La siguiente tabla relaciona cada variable con valores reales del equipo y la optimización que permite.
| Punto de datos | Valor típico del equipo | Qué hace la IA con ella |
|---|---|---|
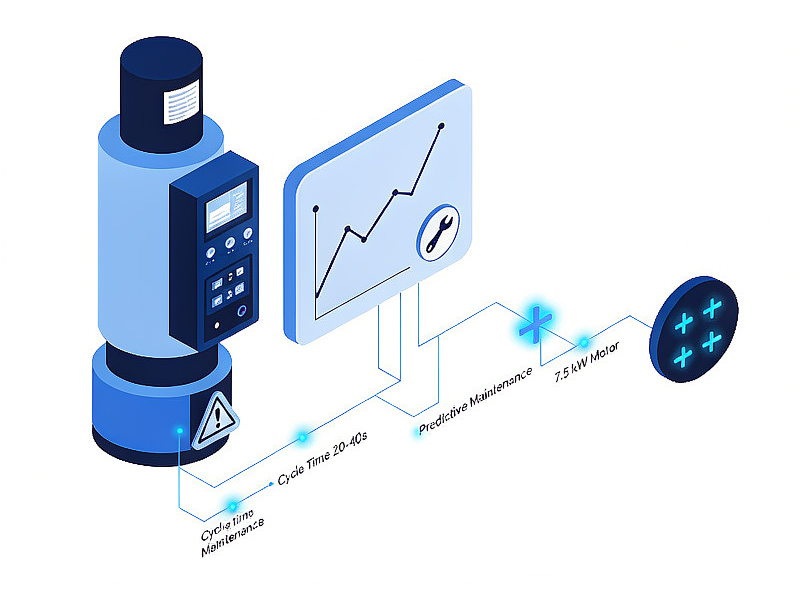
| Tiempo de ciclo | 20–40 s por lote (XCJ-G600, carga de 15 kg) | Detecta desviaciones que indican desgaste de las cuchillas o fatiga del accionamiento antes de que disminuya la calidad. |
| Velocidad del rodillo | 20–70 RPM (unidad de desbarbado criogénico) | Relaciona los ajustes de velocidad con el acabado de la superficie para recomendar las mejores RPM por compuesto. |
| Temperatura del proceso | Clasificación máxima de hasta −150 °C | Las señales indican pérdidas de aislamiento y un uso excesivo de nitrógeno, visibles únicamente en las curvas de enfriamiento registradas. |
| Carga por lotes | Rodillo de 80 L, aproximadamente 15–20 kg | Identifica la subcarga que desperdicia ciclos y la sobrecarga que aumenta las tasas de rechazo. |
Valores de los equipos obtenidos de laPágina del producto XCJ-G600y elEspecificaciones de la máquina criogénica de desbarbado con nitrógeno líquido.
Dado que la fragilización criogénica es una carrera entre la temperatura y el tiempo, las curvas de enfriamiento registradas constituyen el conjunto de datos más valioso en una línea criogénica.Una prueba que alcanza el punto de fragilización objetivo en 5 minutos en lugar de 8 ha ahorrado un 37 % de su ciclo, un ahorro que no se aprecia en un cronómetro pero que resulta evidente en los datos.
¿Cómo cambia el mantenimiento predictivo la economía del desbarbado?
El mantenimiento predictivo utiliza datos de tendencias (aumento de los tiempos de ciclo, fluctuaciones de la corriente del motor, inestabilidad de la temperatura) para programar el mantenimiento antes de que falle un componente, en lugar de después.La diferencia económica es abismal: un motor de accionamiento averiado a mitad de turno detiene la línea, trastoca el cronograma y puede desechar un lote completo en proceso, mientras que un cambio planificado, identificado con dos semanas de antelación, se realiza entre turnos.
En nuestra experiencia prestando soporte a líneas de desbarbado en plantas de clientes, el monitoreo conectado suele revelar de tres a cinco desviaciones de proceso que requieren acción por trimestre en una sola máquina, siendo las más comunes la extensión gradual del tiempo de ciclo y el enfriamiento criogénico inconsistente, y cada una de ellas se puede corregir en un intervalo programado de menos de 30 minutos (valores típicos de nuestros proyectos con clientes; las cifras exactas varían según la mezcla de compuestos y el patrón de turnos).Dado que el inversor de 7,5 kW de una máquina como la XCJ-G600 ya informa digitalmente sobre la carga del motor, el coste inicial para este nivel de monitorización se reduce a una puerta de enlace y su configuración, no a nuevo hardware.
También existe un aspecto de cumplimiento. Las plantas certificadas paraISO 9001Se les pide que demuestren una mejora continua; un registro de datos de los parámetros de la máquina por lote es una de las pruebas más claras que un auditor aceptará.
¿Qué lugar ocupa la visión artificial en el ciclo de calidad?
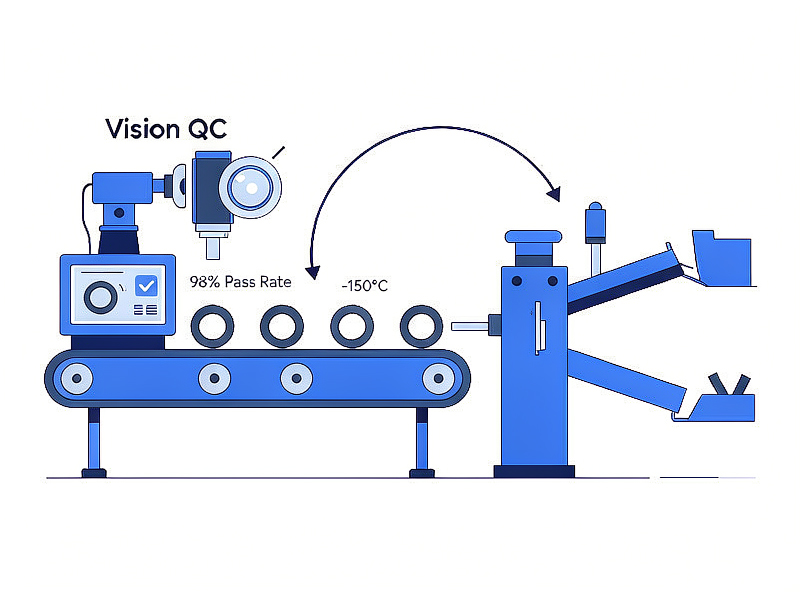
La visión artificial cierra el ciclo que los datos de los sensores por sí solos dejan abierto: las cámaras inspeccionan las piezas desbarbadas y la capa de IA rastrea cada pieza rechazada hasta el ciclo, la velocidad y la temperatura exactos en los que se produjo.Esto transforma el control de calidad, que antes se realizaba de forma retrospectiva, en un elemento clave para la toma de decisiones.
La cadena práctica se ve así: las piezas salen del cañón de desbarbado, pasan por una inspección visual que detecta rebabas residuales y las piezas limpias continúan a unamáquina separadora de cauchoque separa el producto bueno de los desechos. Cuando el sistema de visión registra un grupo de rechazos, la IA compara las marcas de tiempo con los datos del barril y responde a la pregunta clave: ¿se trataba de un compuesto defectuoso, una velocidad de rodillo incorrecta o un lote que superaba las especificaciones en 2 kg?
Las líneas criogénicas son las que más se benefician de esta combinación. El desbarbado criogénico logra tasas de aprobación del producto final superiores al 98 % cuando los parámetros son estables, por lo que incluso una pequeña desviación registrada —una curva de enfriamiento 10 °C más cálida que la de referencia— merece ser detectada antes de que suponga una pérdida de tres puntos porcentuales en el rendimiento.
¿Cómo es una hoja de ruta de integración realista?
El enfoque más viable para la mayoría de las plantas de caucho consta de tres fases: conectar, analizar y luego optimizar, en ese orden, primero en una máquina y luego en toda la línea de producción.Intentar automatizar las decisiones antes de que existan los datos es el modo de fallo más común que observamos en los proyectos de Industria 4.0.
- Conecte una máquina y defina la línea base.Instale una puerta de enlace perimetral en una sola unidad de desprogramación (la más nueva, la que funciona con inversor) y registre el tiempo de ciclo, la velocidad, la temperatura y la carga durante 60 días sin cambiar nada, para que se mida lo "normal" en lugar de asumirlo.
- Analizar en función de los resultados de calidad.Combine los datos de la máquina con los registros de rechazo de la inspección y deje que la capa de IA (o una buena hoja de cálculo, sinceramente) busque correlaciones entre la deriva de los parámetros y los eventos de calidad.
- Optimización mediante alertas de circuito cerrado.Establezca umbrales de alerta a partir de la línea base, envíelos a los teléfonos de los operadores o al panel de control de la planta y solo entonces considere la corrección automática de parámetros, el paso que requiere mayor supervisión y menor urgencia.
Empieza con la máquina que más duele.
No empieces con tu máquina más nueva. Empieza con la que te genere más horas extras, más retrabajo o las conversaciones más incómodas con los clientes; ahí es donde los datos conectados se amortizan más rápidamente.
¿Cuáles son las limitaciones honestas?
La IA y el IoT no solucionarán un proceso inestable, un barril desgastado o un molde mal especificado; simplemente informarán sobre esos problemas de forma más rápida y precisa.La integración potencia un buen control de procesos; no lo sustituye.
Dos advertencias adicionales de nuestra experiencia en el proyecto. Primero, las series pequeñas de compuestos generan datos escasos: un modelo de IA entrenado con 300 ciclos de un tamaño de junta tórica no se transferirá correctamente a una familia de 40 piezas de series cortas, por lo que las expectativas deben establecerse para cada combinación de productos. Segundo, la conectividad tiene una superficie de seguridad: guías como los recursos de ciberseguridad para la fabricación publicados porNISTVale la pena leerlo antes de que se ponga en marcha una puerta de enlace.Dado que una celda de desactivación de flasheo rara vez está conectada a Internet por diseño, una red de fábrica debidamente segmentada mantiene el riesgo adicional en niveles moderados, pero "moderado" no es "cero" y debe tenerse en cuenta en el presupuesto.
Conclusión: Conecte los datos que ya tiene.
El proceso de desbarbado de caucho se presta excepcionalmente bien a la integración de IA e IoT por una sencilla razón: las máquinas ya funcionan con variables cuantificables y controladas con precisión. Un lote de 15 kg, un ciclo de 20 a 40 segundos, una temperatura máxima de -150 °C, un rango de velocidad de los rodillos de 20 a 70 RPM: estos son datos que esperan ser recopilados, y cada uno de ellos contiene información sobre la calidad.
Si está planificando la próxima inversión en equipos, elija máquinas cuyos controladores expongan esos datos de forma limpia. Explore elGama completa de máquinas desbarbadoras de cauchoDesde Xiamen Xingchangjia, o envíenos los planos de sus piezas y la producción deseada; nuestro equipo de ingeniería le propondrá una configuración de desbarbado con opciones de conectividad que se adapten al nivel de automatización de su planta.
Información sobre equipos relacionados
•Máquina desbarbadora de caucho modelo XCJ-G600— Cañón de 600 mm, variador de frecuencia de 7,5 kW, ciclos de 20 a 40 s.
•Máquina criogénica de desbarbado con nitrógeno líquido— Temperatura de funcionamiento: -150 °C, rodillo de 20 a 70 RPM, ciclos de menos de 8 minutos.
•Máquina separadora de caucho— Clasificación automatizada de piezas desbarbadas y residuos de recorte para el control de calidad en circuito cerrado.
•Categoría de máquina desbarbadora de caucho— Gama completa de productos con especificaciones.
Preguntas frecuentes: IA e IoT en el desbarbado de caucho
Xiamen Xingchangjia Non-Standard Automation Equipment Co., Ltd.
Piso 1, Edificio 13, Parque Industrial Huli, Meixidao, Tongan, Xiamen China
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Publicado: septiembre de 2026 | Última verificación: septiembre de 2026
Fecha de publicación: 8 de septiembre de 2026